




Send info for customized solution
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

 Danh mục sản phẩm
Trong các xưởng tách trọng lực, bàn lắc khai thác đảm nhận các nhiệm vụ phân tách có độ chính xác cao đối với quặng vonfram, thiếc, vàng, tantalum, niobi và sắt từ quá trình gia công thô đến làm sạch. Nhiều đánh giá kỹ thuật của nhà máy đều đưa ra cùng một kết luận: sự khác biệt trong hiệu suất tách bàn lắc thường không nằm ở công suất của động cơ đầu mà ở liệu ba thông số về số lượng rãnh trên boong, chiều dài hành trình và tần số hành trình có khớp với kích thước hạt cấp liệu hay không. Sự không phù hợp giữa biên dạng rãnh và số lượng rãnh kết hợp với sự mất cân bằng về chiều dài hành trình và tần số hành trình sẽ làm tăng tổn thất kim loại đối với chất thải từ 6 đến 12%, làm giảm đáng kể tỷ lệ làm giàu tập trung và thu hẹp sản lượng đơn vị hơn 10%.
Loại tổn thất này không xuất hiện dưới dạng lỗi thiết bị. Nó được ghi đều đặn trong bảng cân đối kim loại hàng tháng.
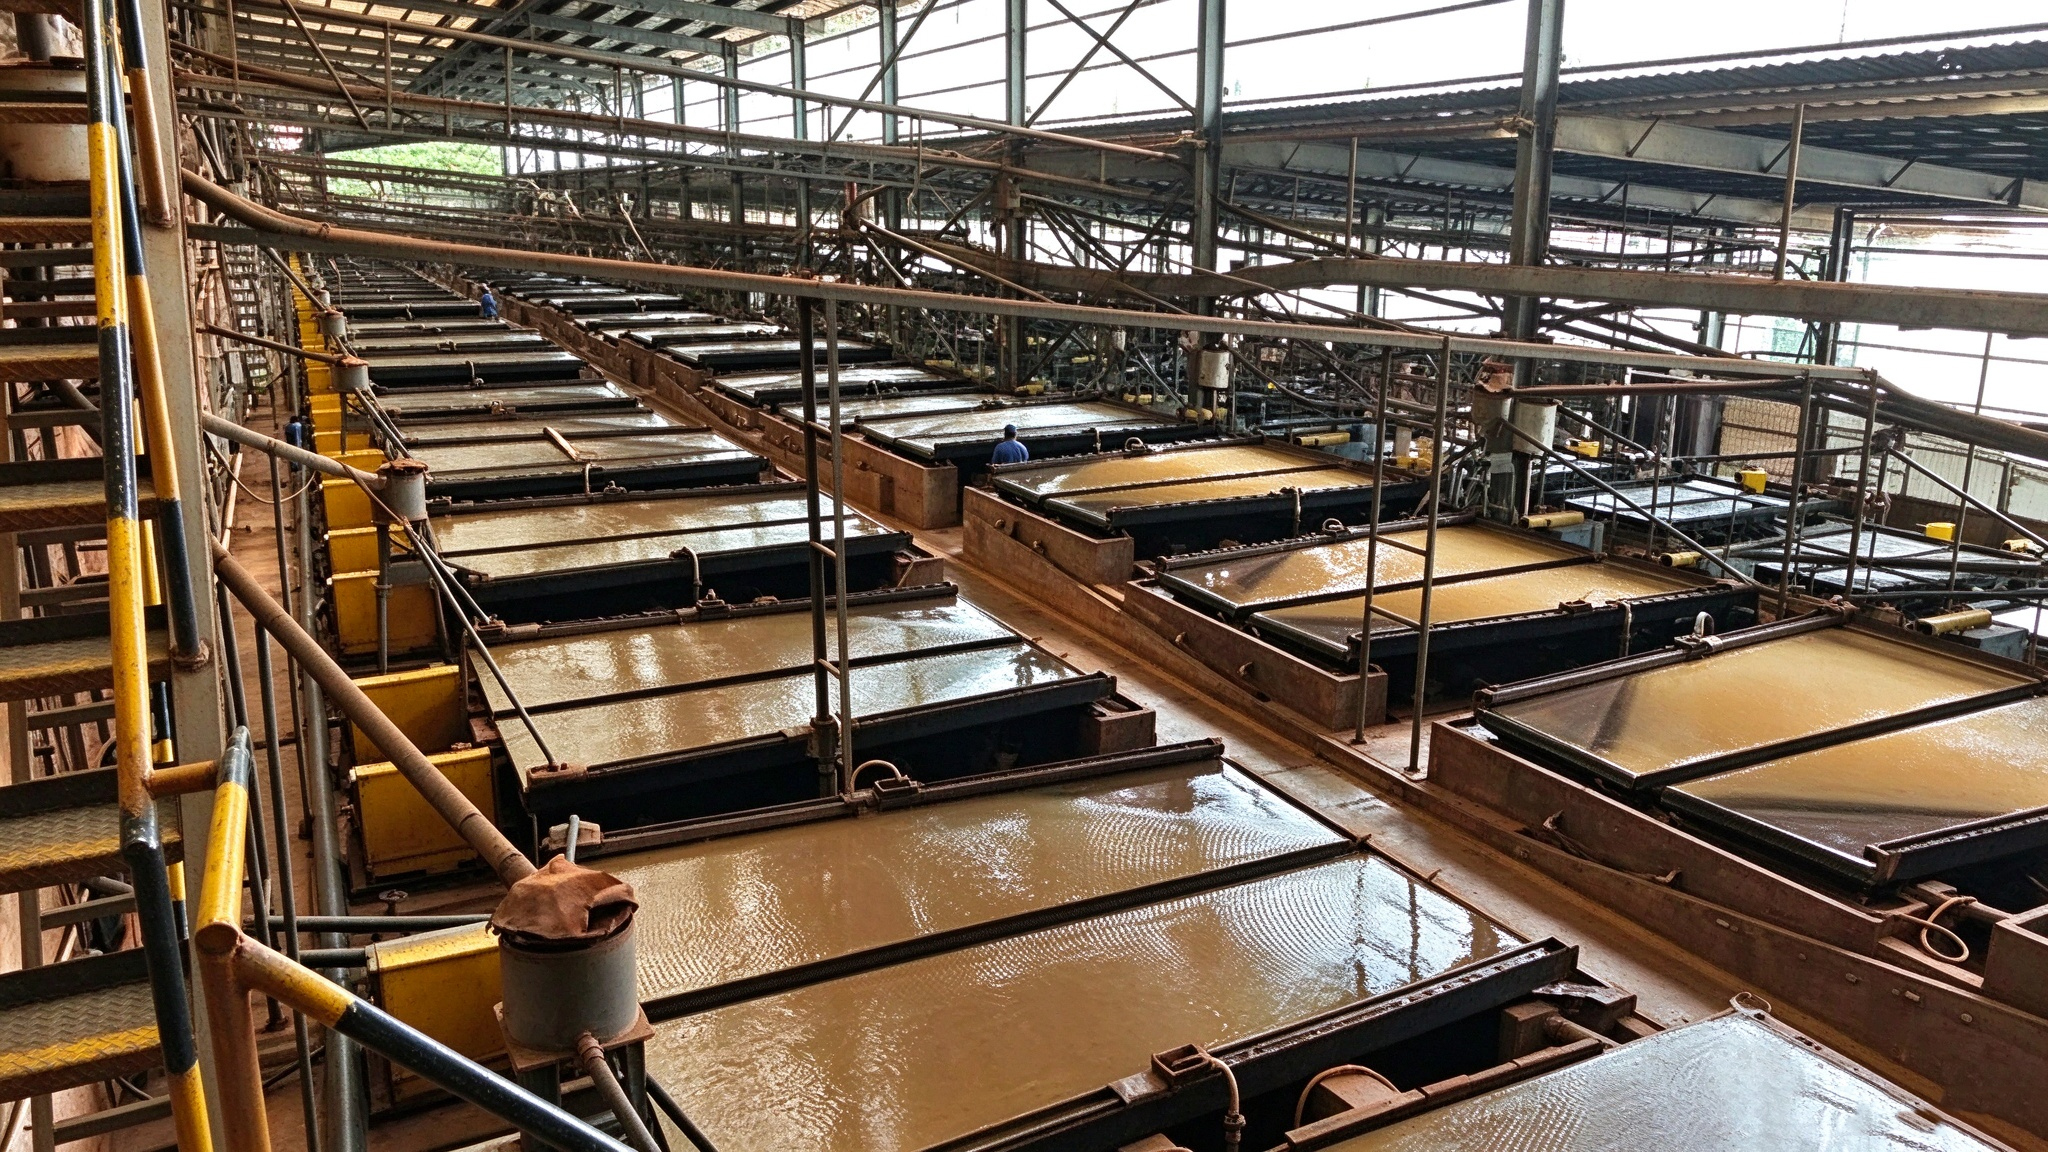
Người vận hành có xu hướng tập trung vào hộp chuyển động đầu, liên tục điều chỉnh độ dài hành trình và tần số hành trình, nhưng hiếm khi kiểm tra xem cấu hình rãnh của boong có khớp với kích thước hạt cấp liệu hay không. Sàn là giao diện phân tách vật lý của bàn rung và số lượng rãnh xác định điều kiện nới lỏng và điều kiện phân tầng của bột giấy. Khi biên dạng rãnh không khớp, ngay cả việc điều chỉnh đầu tốt cũng chỉ là tối ưu hóa cục bộ trên giao diện sai.
Hiệu suất phân tách của bàn rung được xác định bằng ba điểm kiểm tra: số lượng rãnh trên boong phù hợp với kích thước hạt, phù hợp với chiều dài hành trình và tần số hành trình, và sự hỗ trợ phối hợp của độ dốc và nước rửa. Ba điều này có mối quan hệ chính và phụ. Nếu số lượng rãnh sai thì hai rãnh sau không thể bù lại cho dù chúng được điều chỉnh chính xác đến đâu.
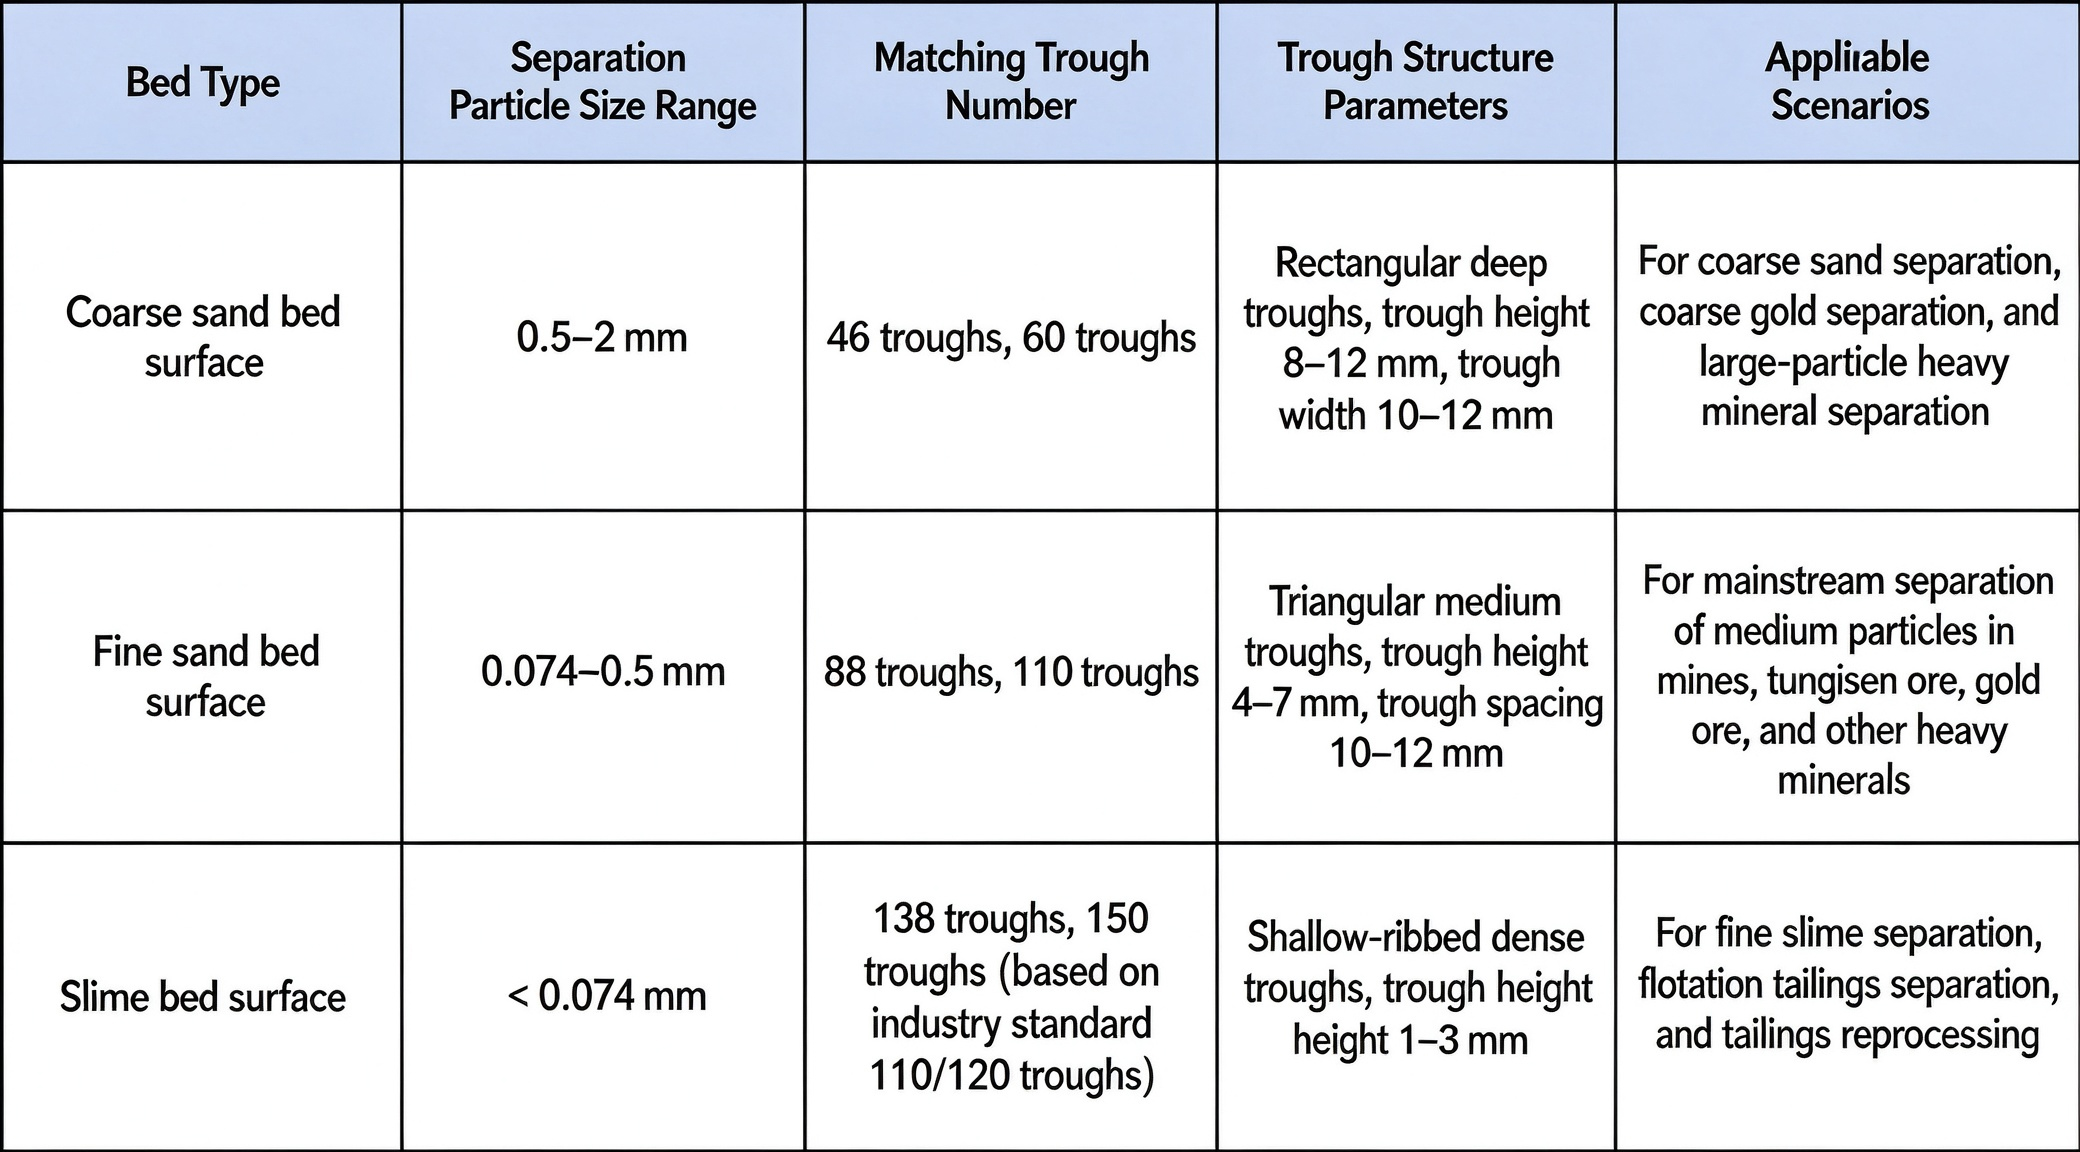
Quy tắc chung của ngành là một câu: hạt thô sử dụng rãnh rộng và ít rãnh hơn, hạt mịn sử dụng rãnh hẹp và rãnh dày đặc. Cát thô từ 0,5 đến 2 mm sử dụng rãnh rộng 46/60. Cát mịn cỡ 0,074 đến 0,5 mm sử dụng rãnh mật độ trung bình 88/110. Slime nhỏ hơn 0,074 mm sử dụng rãnh mật độ cao 138/150.
Số biên dạng rãnh được đặt tên khác nhau bởi các nhà sản xuất khác nhau và khoảng cách rãnh của cùng một biên dạng số cũng có thể khác nhau. Thông số kỹ thuật cụ thể tuân theo bảng thông số kỹ thuật của thiết bị.
Chi phí của sự không phù hợp là trực tiếp. Nếu cát thô sử dụng nhầm rãnh dày đặc như 120/138, khoảng cách giữa các rãnh quá nhỏ, các hạt thô chặn các rãnh, lớp quặng không thể nới lỏng và phân tầng, tổn thất kim loại ở chất thải tăng từ 8 đến 12 phần trăm, cát tích tụ thường xuyên trên sàn bàn rung và máy phải dừng nhiều lần trong mỗi ca để làm sạch. Nếu chất nhờn mịn sử dụng nhầm rãnh thưa như 46/60, các rãnh rộng tạo thành nhiễu loạn mạnh, các khoáng chất nặng mịn bị dòng nước ngang cuốn thẳng vào chất thải, khả năng thu hồi hạt mịn giảm hơn 10%, không thể nhìn thấy ranh giới ba vùng rõ ràng trên boong và người vận hành chỉ có thể thực hiện các điều chỉnh mù quáng.
Chiều dài hành trình đề cập đến hành trình tịnh tiến đơn của mặt cầu, tính bằng milimét. Tần số hành trình đề cập đến số chuyển động tịnh tiến trong một phút, tính bằng số lần di chuyển trong một phút. Nguyên tắc phù hợp: các hạt thô, lớp quặng dày và gia công thô sử dụng chiều dài hành trình lớn và tần số hành trình thấp. Các hạt mịn, lớp quặng mỏng và quá trình làm sạch sử dụng chiều dài hành trình nhỏ và tần số hành trình cao.
Chiều dài hành trình kiểm soát độ lỏng của lớp quặng. Một cú đánh lớn tạo ra sự xáo trộn quán tính mạnh, đẩy lớp quặng hạt thô nặng ra và hoàn thành sự phân tầng theo chiều dọc của các khoáng chất nhẹ và nặng. Các hạt mịn có trọng lượng bản thân nhỏ, hành trình lớn sẽ làm cho các hạt lăn lộn xộn và phá hủy các vùng phân tách đã hình thành. Tần số đột quỵ kiểm soát hiệu quả vận chuyển theo chiều dọc. Tần số thấp với hành trình lớn mang lại động năng cho cát thô và đẩy nó về phía đầu chất thải. Tần số cao với biên độ nhỏ và độ rung ổn định cho phép các hạt mịn từ từ được làm giàu về phía đầu cô đặc.
Trong một câu: độ dài nét kiểm soát sự phân tách và tần số nét kiểm soát sự vận chuyển. Chỉ điều chỉnh một cái cũng giống như đi bằng một chân.
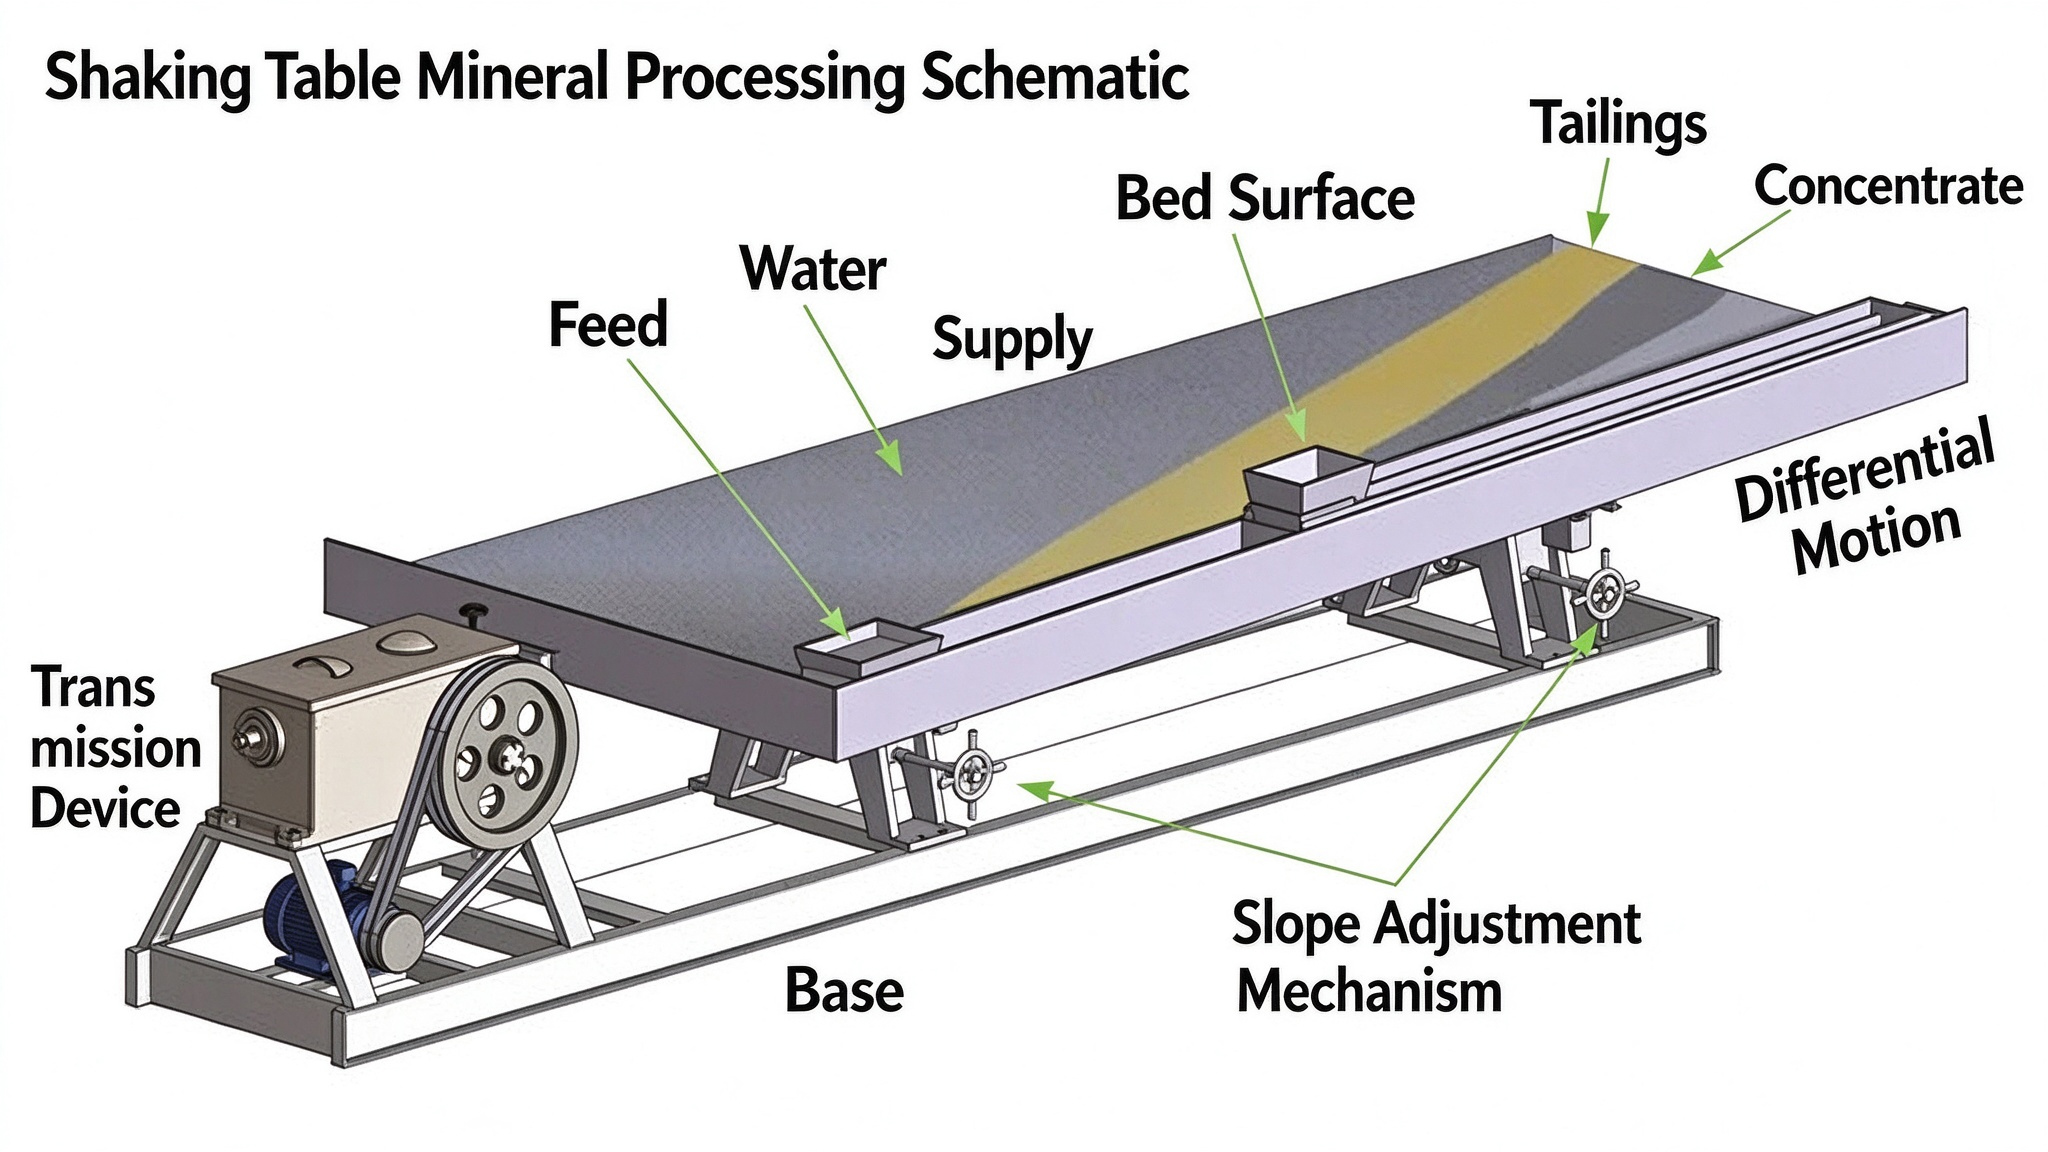
Loại cát thô, mặt rãnh 46/60: chiều dài hành trình 18 đến 22 mm, tần số hành trình 220 đến 260 hành trình mỗi phút, độ dốc ngang 3 đến 4,5 độ, mật độ bột cấp liệu 25 đến 30 phần trăm. Thích hợp để gia công thô cassiterit, vàng sa khoáng và quặng vonfram thô.
Loại cát mịn, mặt rãnh 88/110: chiều dài hành trình 11 đến 16 mm, tần số hành trình 270 đến 320 hành trình mỗi phút, độ dốc ngang 1,5 đến 3,5 độ, mật độ bột cấp liệu 20 đến 25 phần trăm. Thích hợp cho việc gia công thô và nhặt rác đồng, chì kẽm và thiếc vonfram thông thường, cân bằng năng suất và độ chính xác của quá trình tách. Đây là lớp được sử dụng rộng rãi nhất trong các mỏ.
Loại chất nhờn, rãnh rãnh 138/150: chiều dài hành trình từ 8 đến 12 mm, với giới hạn trên được giữ ở mức 12 mm, vì chất nhờn mịn ở trên này sẽ lăn và bị mất. Tần số hành trình 330 đến 380 hành trình mỗi phút, đủ đáp ứng nhu cầu vận chuyển bàn lắc. Việc tăng tần suất hơn nữa chỉ làm trầm trọng thêm tình trạng hao mòn và khả năng phục hồi không còn được cải thiện. Độ dốc ngang từ 1 đến 2 độ, mật độ bột giấy cấp liệu từ 15 đến 20%. Thích hợp để nghiền chất nhờn tràn và nhặt chất thải tuyển nổi.
Trên đây là các giá trị tham chiếu điều kiện làm việc chung của ngành. Đối với mật độ quặng, kích thước giải phóng và độ mỏng khác nhau, các giá trị tối ưu của bàn rung sẽ thay đổi. Trước khi vận hành thực tế, nên xác định các giá trị sau khi điều chỉnh thử nghiệm với mẫu quặng thực vật.
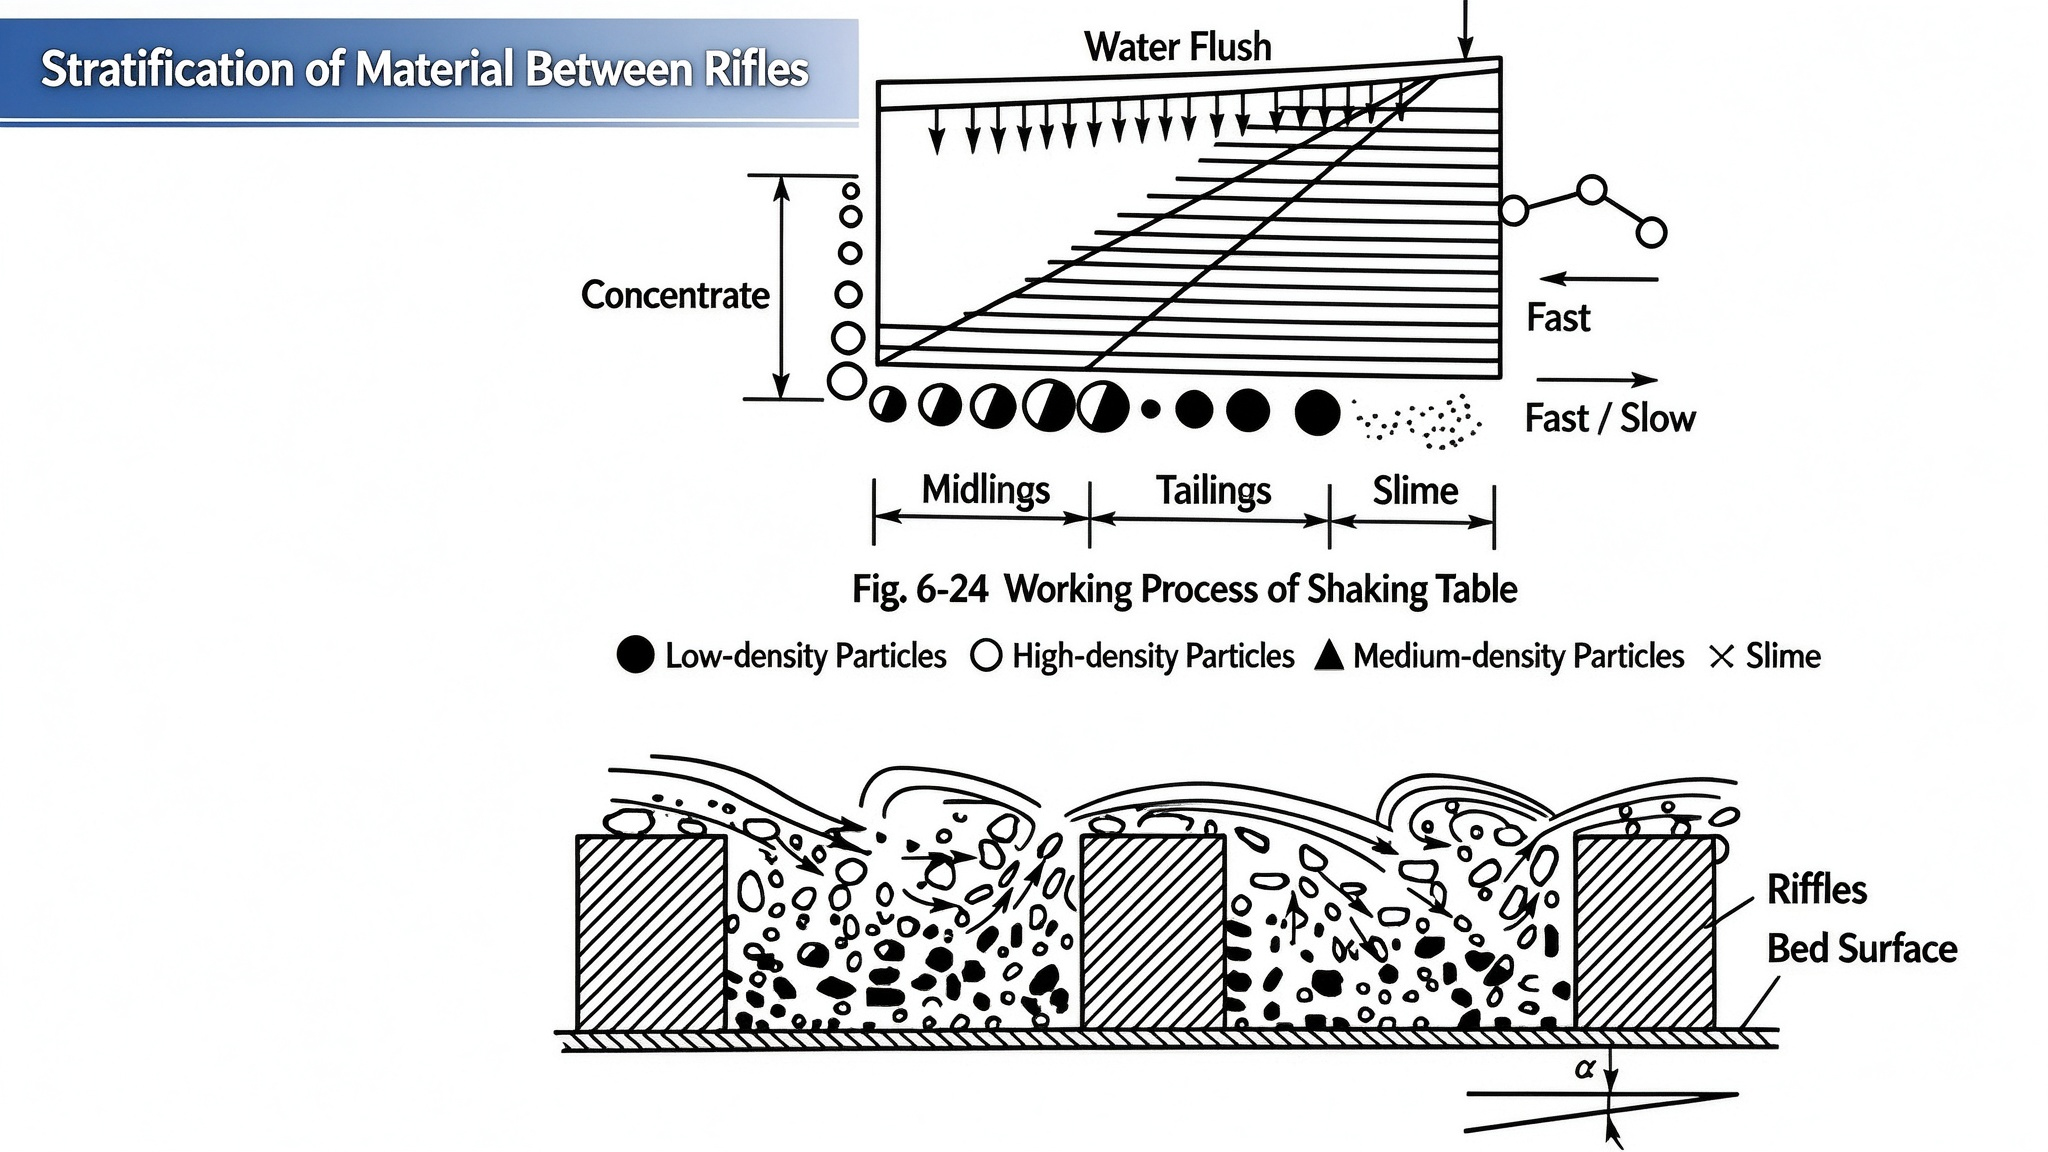
Các vùng tách boong là công cụ phản hồi trực quan nhất của bàn rung khai thác. Chiều rộng vùng tập trung, độ sâu màu, vùng trung gian có rõ ràng hay không và liệu các khoáng chất nặng có còn ở cuối chất thải hay không là những tín hiệu trực quan giải thích liệu cài đặt hiện tại có chính xác hơn bảng thông số hay không. Trình tự vận hành được cố định theo ba bước: đầu tiên chọn sàn đếm rãnh chính xác theo kích thước hạt, sau đó đặt chiều dài hành trình cơ sở và tần số hành trình cho loại kích thước hạt đó và cuối cùng quan sát các vùng phân tách để điều chỉnh nhỏ. Nếu trình tự bị đảo ngược, đó là việc lặp lại quá trình thử và sai trên giao diện sai.
Thất thoát hạt thô vào chất thải và vùng tập trung thu hẹp: tăng chiều dài hành trình từ 2 đến 3 mm để tăng cường sự nới lỏng và phân tầng, giảm tần số hành trình từ 10 đến 15 hành trình mỗi phút để tránh hiện tượng nhảy vọt mạnh và kiểm tra biên dạng rãnh. Các thao tác hạt thô không được sử dụng các rãnh dày đặc từ 88 trở lên.
Chất nhờn mịn không có vùng phân tách rõ ràng và trộn lẫn thành các chất thải tổng thể: giảm chiều dài hành trình từ 2 đến 3 mm để làm suy yếu nhiễu loạn, tăng tần số hành trình từ 30 đến 40 hành trình mỗi phút để vận chuyển các hạt mịn ổn định, chuyển sang sàn chất nhờn có 110 rãnh trở lên và giảm vừa phải nước rửa ngang.
Cát tích tụ trên boong và vật liệu đọng lại ở đầu cấp liệu: đối với điều kiện cát thô, tăng chiều dài hành trình và giảm nhẹ độ dốc ngang. Đối với điều kiện chất nhờn mịn, tăng tần suất hành trình và thêm nước rửa. Về cơ bản, nguyên nhân cơ bản là do cát thô sử dụng nhầm rãnh dày đặc cát mịn.
Cấp độ cô đặc thấp và vùng trung gian quá rộng: giảm chiều dài hành trình, tăng tần số hành trình, tăng nhẹ độ dốc ngang, nén chiều rộng vùng làm giàu tập trung và để gangue đi vào trung gian và chất thải kịp thời.
Điểm chung của 4 tình huống: Triệu chứng bàn rung xuất hiện trên mặt boong, nhưng nguyên nhân sâu xa phần lớn nằm ở biên dạng rãnh. Trước khi điều chỉnh các thông số, trước tiên hãy kiểm tra xem mô hình boong có phù hợp với kích thước hạt cấp liệu hay không. Điều này có thể tiết kiệm một lượng lớn điều chỉnh thử nghiệm không hiệu quả.
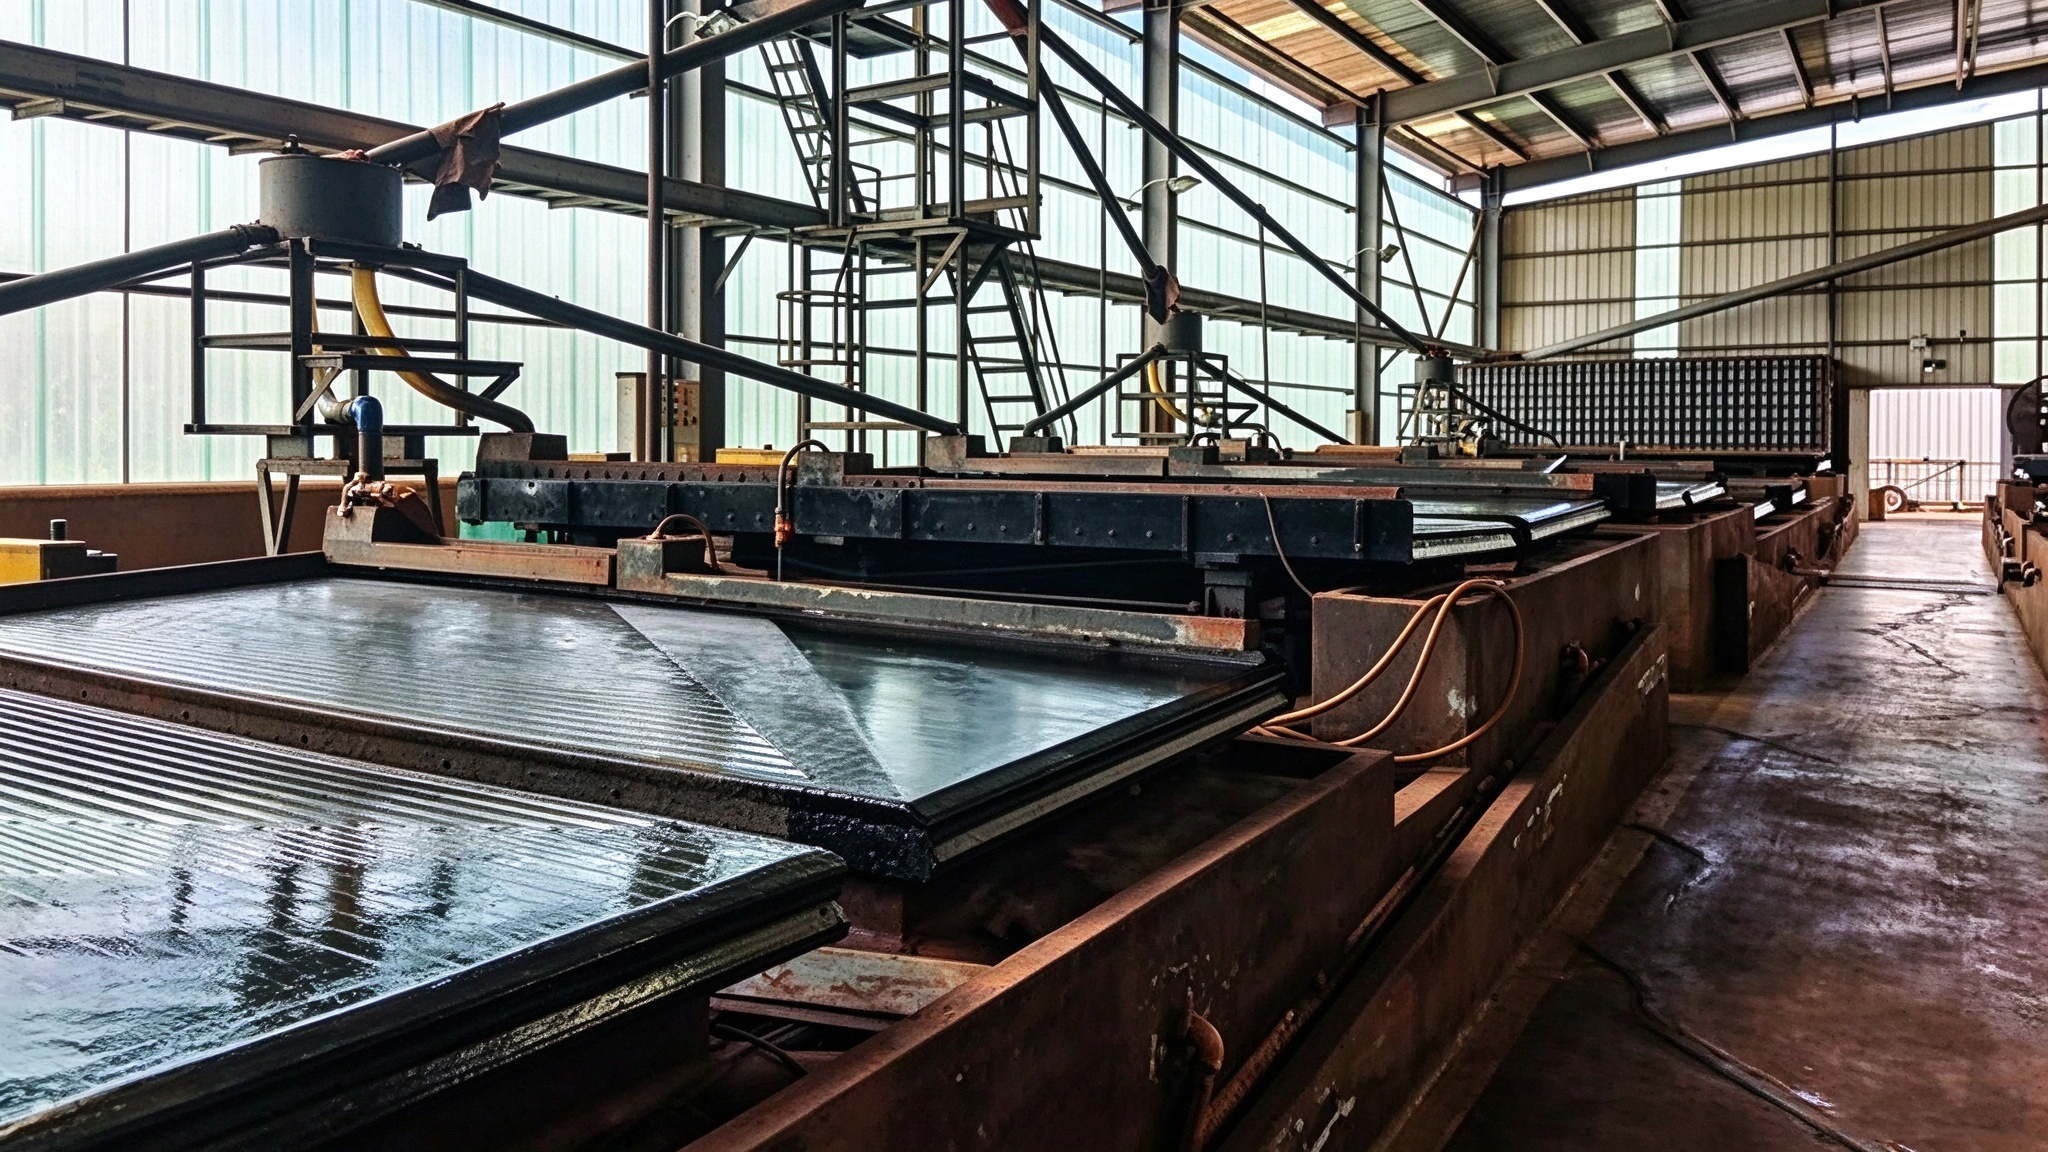
Tốc độ phục hồi của bàn rung khai thác không phụ thuộc vào giá trị cực trị của một tham số mà dựa trên sự kết hợp lẫn nhau của ba tham số: kích thước hạt khớp với số lượng rãnh, số lượng rãnh phù hợp với chiều dài hành trình và tần số hành trình, độ dốc và nước rửa được sử dụng để điều chỉnh tinh phụ trợ. Nếu ba điểm kiểm tra này được tuân thủ theo thứ tự, hầu hết khoảng cách thu hồi từ 6 đến 12 phần trăm do mất kim loại trong chất thải có thể được phục hồi tại chỗ.
Bàn lắc của bạn tách riêng những loại quặng nào? Bạn hiện đang sử dụng lớp đếm rãnh boong nào? Chiều dài hành trình hàng ngày và tần suất hành trình được kiểm soát trong phạm vi nào? Hãy để lại ba thông tin này trong phần nhận xét và chúng tôi có thể đưa ra các đề xuất tối ưu hóa tham số bảng rung có mục tiêu dựa trên chúng.


Liên hệ

Gửi yêu cầu thông tin
Danh mục sản phẩm
Theo chúng tôi
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.